Bahay / Blog / Balita sa Industriya / ultrasonic welder horn: Mga Aplikasyon, Pamantayan sa Pagpili, at Praktikal na Patnubay


Humiling ng Quote
Kung gumugol ka ng anumang oras sa paligid ng ultrasonic assembly, alam mo na ang sungay ay ang bahaging sinisisi ng lahat kapag ang isang weld ay mukhang mali. Sa pagsasagawa, ang ultrasonic welder horn ay ang nag-iisang bahagi na nagpapasya kung gaano karami ng enerhiya ng generator ang aktwal na umabot sa joint — at kung gaano ito kapantay. Matapos ang mga taon ng pagtatayo at pagseserbisyo ng ultrasonic na kagamitan para sa mga producer ng tela, nonwoven at plastic, nalaman namin na ang karamihan sa mga problema sa sungay ay hindi misteryoso. Nagmula ang mga ito sa hindi pagkakatugma sa pagitan ng geometry, materyal at ang trabahong pinapagawa sa sungay.
Ang gabay na ito ay naglalakad sa kung ano ang ginagawa ng sungay, kung paano ito binuo, kung aling mga profile ang nababagay sa kung aling mga application, at ang mga maliliit na gawi sa pagpapanatili na nagpapanatili sa isang stack na gumaganap sa loob ng maraming taon.
Ang sungay - tinatawag ding sonotrode - ay ang huling piraso ng metal sa landas ng vibration. Nakaupo ito sa ilalim ng stack, sa ibaba ng converter at booster, at direktang hinahawakan nito ang workpiece. Dalawang beses ang trabaho nito: palakasin ang mekanikal na vibration na bumababa sa stack sa amplitude na kailangan ng materyal, at ihatid ang enerhiyang iyon sa tamang footprint.
Ang parehong mga tungkulin ay pinamamahalaan ng resonance. Ang isang sungay ay ginagawang makina upang mag-vibrate sa isang partikular na dalas, karaniwang 15 kHz, 20 kHz o 40 kHz, at ito ay gumagana lamang nang mahusay kapag ang buong stack ay nakatutok sa parehong numero. Itulak ang isang sungay off resonance at ang mga sintomas ay mabilis na lumabas: ang generator ay kumukuha ng mas maraming kasalukuyang, ang weld ay nagiging hindi pare-pareho, at ang init ay nabubuo sa mga lugar na hindi dapat. Kung gusto mong maunawaan ang upstream na kalahati ng chain na iyon, ang aming mga tala sa kung paano pinapalitan ng transduser ang mga de-koryenteng signal sa mechanical vibration ay isang kapaki-pakinabang na kasamang basahin.
Ang isang sungay na mukhang tama sa papel ay maaari pa ring mali sa makina. Ang grado ng materyal, direksyon ng butil, ang masa ng mounting flange at maging ang tapusin sa gumaganang mukha ay lahat ay nagbabago sa dalas ng resonant. Sinusukat ng mga kagalang-galang na tagagawa ang bawat sungay sa isang frequency analyzer bago ito ipadala at ayusin ang mga tuning slot hanggang sa dumapo ang sungay sa loob ng isang makitid na window ng target na frequency. Ito ang dahilan kung bakit ang isang kopya ng isang sungay ay bihirang isang pantay na kapalit: ang geometry ay maaaring tumugma habang ang pag-tune ay hindi.
Ang hugis ng sungay ay talagang isang desisyon sa pamamahagi ng enerhiya. Ang isang slim blade concentrates enerhiya sa isang makitid na linya; ang isang malawak na bar ay ikinakalat ito sa isang tahi; hinuhubog ito ng isang contoured na mukha sa paligid ng isang partikular na bahagi. Ang talahanayan sa ibaba ay nagbubuod sa mga profile na madalas na tinatanong sa amin.
| Profile | Geometry | Karaniwang aplikasyon | Manood ng mga puntos |
|---|---|---|---|
| Talim / kalang | Makitid na gilid ng trabaho | Pag-slitting, pagbubuklod at pag-trim ng nonwoven na tela | Pagsuot ng gilid; panatilihing malamig at malinis ang talim |
| Bar / hugis-parihaba | Mahabang patag na mukha | Ang tuluy-tuloy na seam welding, lace at embossing | Flatness ng mukha at unipormeng amplitude sa haba |
| Bilog / cylindrical | Pabilog na contact face | Spot welding, tube sealing, maliliit na bahagi ng plastik | Concentricity ng mounting thread |
| Contoured / custom | Makina sa hugis bahagi | Automotive trim, mga filter, mga sangkap na medikal | Nangangailangan ng part-specific na pag-tune at mga guhit |
| Composite | Maraming nakatutok na seksyon ang sumali | Malaki o awkward na bahagi na hindi maabot ng isang sungay | Pinagsamang integridad at balanseng amplitude sa mga seksyon |
Ang mga pinagsama-samang sungay ay nararapat sa espesyal na pagbanggit. Sa pamamagitan ng pagsali sa ilang nakatutok na mga segment, maaari silang umabot sa mga cavity, masakop ang isang malawak na lugar nang hindi nagpaparami ng mga welder, at bawasan ang panloob na stress sa mga bahagi na sensitibo sa puro enerhiya. Ang trade-off ay ang bawat junction ay kailangang idisenyo at i-verify, kaya ang mga composite horn ay halos palaging isang custom na pagsasanay sa engineering sa halip na isang off-the-shelf na pagbili.
Magsimula sa materyal, hindi sa katalogo. Ang manipis na polypropylene nonwoven ay nagnanais ng mas mataas na frequency at mas mababang amplitude upang maiwasan ang burn-through. Ang mga mas makapal na thermoplastics at mga compound na punong-puno ay nangangailangan ng higit na amplitude at isang geometry ng mukha na mayroong contact pressure. Ang mga coated o laminated na tela ay kadalasang pinakamainam na hinang gamit ang may ngipin o patterned na mukha na nagko-concentrate ng enerhiya sa interface sa halip na sa buong ibabaw.
Pagkatapos ay suriin ang gilid ng makina. Dapat tumugma ang frequency sa generator at converter. Ang amplitude sa mukha ng sungay ay dapat mahulog sa loob ng gumaganang window ng materyal — masyadong maliit ay nagbibigay ng mahinang mga bono, masyadong maraming nagiging sanhi ng flash at mga pagbutas. Ang mounting stud at flange ay dapat dalhin ang load nang hindi nagpapakilala ng mga pagkalugi. At ang sungay ay dapat na pisikal na magkasya sa kabit, dahil ang isang sungay na hindi maaaring ihanay na parisukat sa palihan ay magbubunga ng mga weld na nag-iiba mula sa isang gilid patungo sa isa pa.
Para sa mga tagagawa ng tela at hindi pinagtagpi, ang gumaganang mukha ay kung saan nakaupo ang karamihan sa halaga. Ang aming
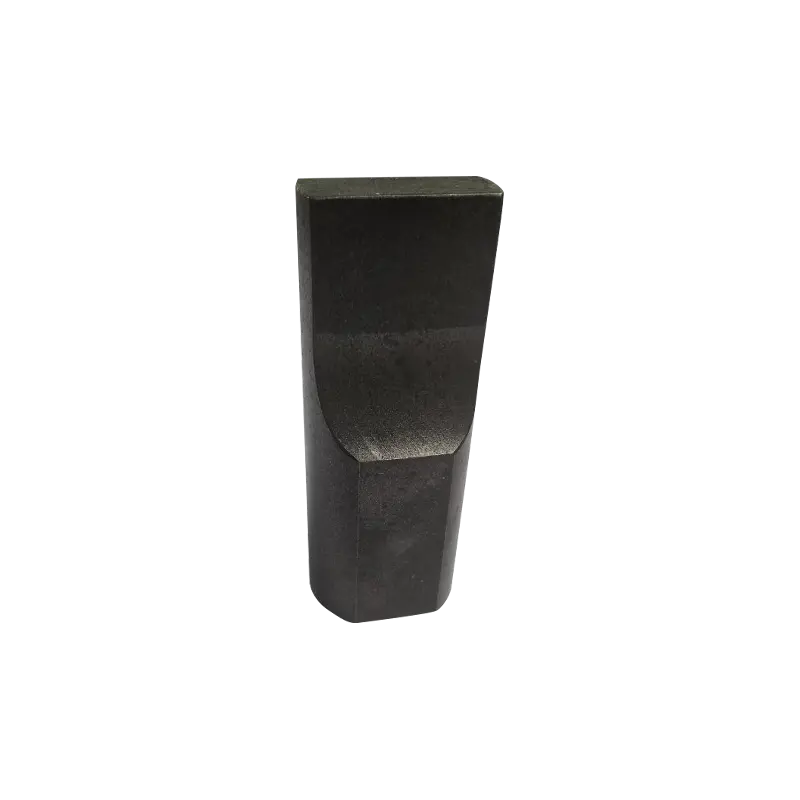 AH Textile-Optimized Ultrasonic Welding Horns Ultrasonic welding horns para sa textile at nonwoven processing, na inaalok sa maraming amplitude at frequency para suportahan ang mahusay na paglipat ng enerhiya at malinis na mga tahi. Tingnan ang Produkto →
ay naka-profile na nasa isip, binabalanse ang lapad ng mukha, pattern at amplitude upang manatiling malinis ang mga tahi sa bilis ng produksyon.
Ang mga sungay ay hindi karaniwang nabibigo nang malaki. Naaanod sila. Ang ilang makatwirang gawi ay nagpapanatili sa pag-anod na iyon na nakikita bago ito umabot sa iyong scrap rate:
Kabilang sa mga babala na dapat agad na kumilos ang biglaang pagtaas ng agos ng generator, isang weld na nangangailangan ng unti-unting mas mahabang oras ng pag-hold, nakikitang crazing malapit sa mga amplitude slot, at isang mapurol na kalabog sa halip na isang malinis na ugong kapag nagsimula ang stack. Ang alinman sa mga ito ay nagpapahiwatig na ang sungay ay dapat lumabas para sa pagsukat sa halip na itulak nang mas malakas. Ang pagpapatakbo ng nasirang sungay ay nanganganib din sa converter at booster.
Maraming problema sa produksyon ang hindi malulutas sa pamamagitan ng pagpili ng ibang item ng catalog. Ang isang bahagi na may awkward flange, isang tahi na dapat sumunod sa isang kurba, o isang pattern na kailangang tumugma sa embossing na disenyo ng isang customer ay lahat ay nangangailangan ng isang sungay na machined sa application. Nagsisimula ang gawaing iyon sa pagguhit ng bahagi, detalye ng materyal at dalas at kapangyarihan ng makina, at nagtatapos ito sa isang nakatutok na sungay na na-verify sa aktwal na stack.
Ang custom na tooling ay kung saan ang karanasan ay nagbabayad, dahil ang parehong pagguhit ay maaaring ibagay sa maraming paraan at isa lamang sa mga ito ang magtatagal sa mahabang panahon ng produksyon. Ang aming
 Custom Ultrasonic Molds para sa Welding, Cutting at Sealing High-precision custom tooling sa industrial-grade steel, na binuo para sa ultrasonic welding, cutting, o sealing at nako-customize upang umangkop sa iba't ibang pangangailangan ng customer. Tingnan ang Produkto →
ay binuo gamit ang bahagi ng customer sa kamay, at kung saan ang trabaho ay mas mahusay na pinaglilingkuran ng ibang format ng makina, ang handheld unit ay minsan ang mas praktikal na ruta — halimbawa ang
 AH-30 Sonic Handheld Ultrasonic Spot Welder Compact handheld ultrasonic spot welder para sa manipis na sheet na metal o mga wire, na angkop sa pag-aayos ng trabaho at mababang volume na assembly, na may 28 kHz o 35 kHz na operasyon. Tingnan ang Produkto →
ginagamit para sa pagkumpuni at mababang dami ng pagpupulong.
Kung sinusuri mo ang buong pagpupulong sa halip na ang tooling lamang, ang aming pangkalahatang-ideya ng mga ultrasonic welding machine nagpapakita kung paano itinutugma ang horn, fixture at drive electronics sa pagsasanay.
Ang sungay ng ultrasonic welder ay isang nakatutok na mekanikal na bahagi, hindi isang hugis na bloke ng metal. Kunin ang materyal, profile at pag-tune nang tama at ang natitirang bahagi ng stack ay kumikilos nang predictably; huwag pansinin ang alinman sa mga ito at gagastusin mo ang iyong badyet sa pagpapanatili sa paghabol sa hindi pantay na mga weld. Magsimula sa materyal na iyong sinasali, itugma ang sungay sa frequency at amplitude window ng makina, at regular na suriin ang mukha at stud. Karamihan sa mga problema sa sungay na hinihiling sa amin na i-diagnose ay nagiging mga isyu sa pagpili o pangangalaga sa halip na mga depekto sa pagmamanupaktura — na magandang balita, dahil pareho mong kontrolado.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


