Bahay / Blog / Balita sa Industriya / Ultrasonic Welder para sa Plastic: Isang Praktikal na Gabay sa Pag-setup at Pagpili


Humiling ng Quote
Sa isang lugar sa halos bawat planta na binibisita namin ay mayroong isang makina na gumagawa ng isang maikli, matalim na pagsirit, at isang tapos na pagpupulong ay lilitaw bago ka makapikit. Iyon ay isang ultrasonic welder na nagtatrabaho sa plastic, at tahimik nitong pinalitan ang mga glue pot, screw at solvent bath sa libu-libong linya ng produksyon. Gumugol kami ng maraming taon sa paggawa ng mga makinang ito at nakatayo sa tabi ng mga taong nagpapatakbo nito, at tinitipon ng gabay na ito ang natutunan namin sa daan: kung paano gumagana ang proseso, kung aling mga plastik ang kumikilos, kung paano magdisenyo ng joint, at kung paano pumili ng makina na hindi mo pagsisisihan.
Walang apoy, walang mainit na plato at walang pandikit. Ang power supply ay nagpapadala ng high-frequency electrical signal sa isang converter, na nagko-convert nito sa mechanical vibration, kadalasan sa 15, 20 o 40 kHz. Ang panginginig ng boses na iyon ay naglalakbay pababa sa isang sungay, kung minsan ay tinatawag na sonotrode, na pumipindot sa bahagi. Ang paggalaw ay maliit, sinusukat sa microns, ngunit nangyayari ito ng libu-libong beses bawat segundo.
Kung saan magkadikit ang dalawang bahagi ng plastik, ang paggalaw na iyon ay lumilikha ng alitan sa pagitan ng mga molekula, at ang alitan ay nagiging init. Ang temperatura ay tumataas lamang sa interface, sapat lamang upang mapahina ang materyal, at ang weld ay bumubuo sa isang bahagi ng isang segundo hanggang ilang segundo. Pinipigilan ng presyon ang natutunaw habang lumalamig ito, at ang bahagi ay lumalabas na nakagapos, na walang oras sa pag-curing at walang mabibiling consumable.
Ito ang dahilan kung bakit nakukuha ng proseso ang pag-iingat nito sa mga linyang may mataas na volume. Ang mga oras ng pag-ikot ay maikli at nauulit, ang enerhiya ay napupunta lamang kung saan kailangan ito ng joint, at ang natapos na bahagi ay mukhang malinis, nang walang squeeze-out na nakukuha mo mula sa pandikit. Ang mga trade-off ay totoo rin: ang joint ay dapat na idinisenyo para sa proseso, ang kabit ay kailangang hawakan nang tumpak ang bahagi, at hindi lahat ng plastik ay gumaganap.
Ang isang mahusay na set na makina ay sumusunod sa parehong ritmo bawat cycle, at ang pag-unawa dito ay ginagawang mas madali ang pag-troubleshoot:
Ang bawat hakbang na iyon ay isang setting sa makina. Ang weld time, hold time, down force, amplitude at trigger force ay lahat ay nakikipag-ugnayan, kaya baguhin nang paisa-isa kapag nagda-dial ka sa isang bagong bahagi.
Sa pangkalahatan, mas madaling dumaloy ang plastic kapag natunaw, mas madali itong hinang. Ang mga amorphous resin ay unti-unting lumalambot sa isang malawak na hanay ng temperatura, na nagbibigay sa iyo ng puwang upang gumana. Ang mga semi-crystalline resin ay natutunaw nang husto, kaya ang window sa pagitan ng "not bonded" at "over-welded" ay makitid at ang magkasanib na disenyo ay mas mahalaga. Ang mga filler ay nagdaragdag ng higpit at sumisipsip ng enerhiya, at ang mga bahagi na may mataas na nilalaman ng salamin ay kadalasang nangangailangan ng mas mataas na amplitude o ibang paraan ng pagsali.
| Materyal na pamilya | Mga karaniwang halimbawa | Paano ito hinangin | Ano ang dapat panoorin |
|---|---|---|---|
| Amorphous thermoplastics | ABS, PS, PC, PMMA, PVC | Napaka mapagpatawad | Dry PC at PMMA; ilayo ang mga spray ng paglabas ng amag mula sa kasukasuan |
| Semi-crystalline na thermoplastics | PP, PE, PA, POM, PET | Nangangailangan ng higit na amplitude at isang mas matalas na disenyo ng magkasanib na bahagi | Makitid na matunaw na bintana; Ang mga kasukasuan ng paggugupit ay kadalasang nahihigitan ng mga simpleng tagaytay |
| Puno at pinatibay na mga marka | PA na puno ng salamin, PP na puno ng talc | Weldable ngunit gutom sa enerhiya | Higit sa humigit-kumulang 30 porsiyentong tagapuno, asahan na muling gagawin ang pinagsamang geometry |
| Mga elastomer at thermoset | TPE, EPDM, epoxy, phenolic | Hindi angkop sa ultrasonic welding | Pumili na lang ng adhesive bonding o mechanical fastening |
Dalawang praktikal na tala mula sa palapag ng tindahan. Una, ang kahalumigmigan ay ang tahimik na kaaway ng isang mahusay na hinang, lalo na sa naylon at polycarbonate, kaya patuyuin nang maayos ang dagta. Pangalawa, ang kontaminasyon sa kasukasuan, maging ito ay alikabok, langis o isang matigas ang ulo na ahente ng paglabas ng amag, ay magdudulot sa iyo ng mas maraming nabigong bahagi kaysa sa anumang setting ng makina.
Kung nabigo ang isang weld, kadalasan ang sagot ay nasa drawing kaysa sa makina. Ang layunin ng magkasanib na tampok ay magkonsentra ng enerhiya sa isang maliit na lugar ng kontak kaya doon muna magsisimula ang pagtunaw.
Isang tatsulok na tagaytay, karaniwang isang maliit na bahagi ng isang milimetro ang taas, na hinuhubog sa kalahati ng bahagi. Una itong dumampi, mabilis na natutunaw at dumadaloy sa puwang. Ito ang default na pagpipilian para sa mga amorphous na plastik at maliliit at maayos na pagtitipon.
Ang isang kalahati ay may isang hakbang na magkasya nang mahigpit sa loob ng isa, at ang dalawang patayong pader ay kumakas sa isa't isa habang hinang. Ang mga natutunaw na anyo sa kahabaan ng dingding na iyon, na nagbibigay ng matibay, masikip na mga seal at gumaganang mas mahusay kaysa sa isang simpleng tagaytay sa mga semi-crystalline na resin.
Hindi lahat ng trabaho ay nangangailangan ng buong perimeter. Ang staking ay ginagawang rivet head ang isang molded boss sa isa pang component, at ang spot welding ay nagdurugtong sa dalawang flat molded surface sa iisang punto, na madaling gamitin para sa malalaking bahagi na hindi maaaring pinindot nang pantay-pantay sa kanilang buong mukha.
Ang dalas, kapangyarihan at format ay sumusunod lahat mula sa bahagi na iyong hinang. Karaniwang mas gusto ng maliliit at maselang bahagi ang 40 kHz dahil mas mababa ang amplitude at mas maliit ang panganib ng pinsala. Ang pangkalahatang pagpupulong ng plastik ay kumportable na nakaupo sa 20 kHz. Ang mas malaki, mas matigas na bahagi ay kadalasang nagwe-weld nang mas mahusay sa 15 kHz, kung saan ang mas mataas na amplitude ay naglilipat ng mas maraming materyal.
Karaniwang tumatakbo ang mga power rating mula sa humigit-kumulang isang kilowatt hanggang apat o higit pa. Ang isang mas mataas na rating ay hindi awtomatikong gumagawa ng isang mas mahusay na weld, ngunit ito ay nagbibigay sa iyo ng headroom para sa mas malalaking lugar ng weld at maikling cycle ng oras. Para sa paulit-ulit na bench work na may kabit at pneumatic press, isang column-mounted unit ang karaniwang unang pagbili.
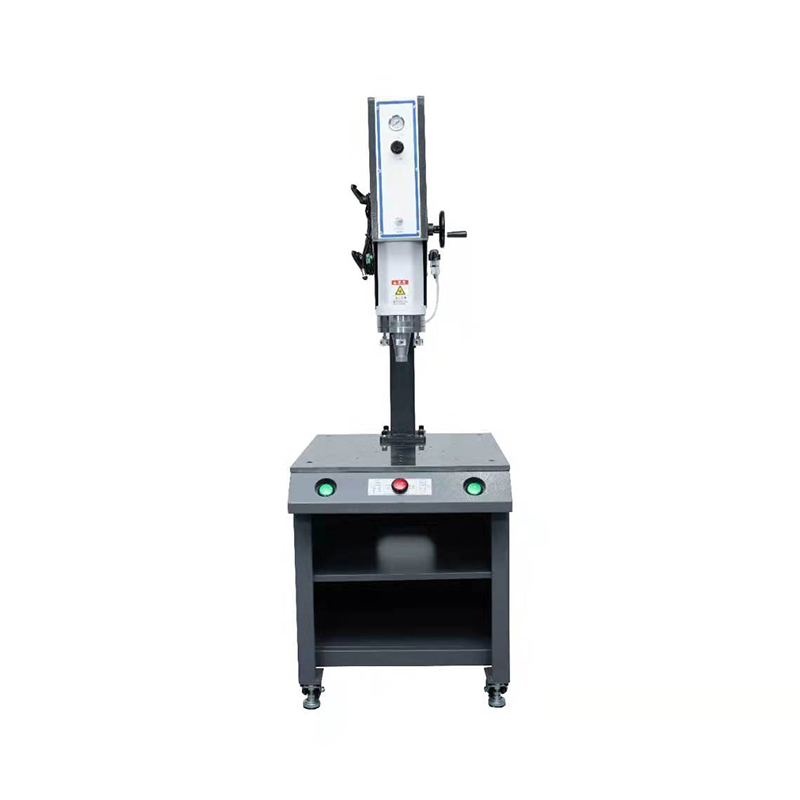 AH-DSL 15kHz 4200W Column-Mounted Ultrasonic Plastic Welding Machine Isang ultrasonic welder na naka-mount sa column na may 15kHz na operasyon at 4200–6000W na kapangyarihan, na angkop sa paulit-ulit na bench welding na may mga fixture at pneumatic presses. Tingnan ang Produkto →
Kapag ang mga bahagi ay malalaki, awkward o naka-clamp na sa isang jig sa ibang lugar sa linya, ang isang handheld unit ay nagliligtas sa iyo mula sa paggawa ng isang pinindot sa paligid ng isang bagay na hindi kailanman sinadya upang magkasya sa isa.
 AH-30 Custom Handheld Ultrasonic Spot Welder Isang compact na 28/35kHz handheld spot welder para sa mga awkward o na-jigged na mga bahagi, na may hanggang 1000W na output at karaniwang hindi kailangan ng filler material. Tingnan ang Produkto →
At para sa mababang volume na pagtakbo, prototyping o pag-aayos, ang isang manu-manong makina na may simpleng pingga at isang malinaw na view ng joint ay kadalasang pinaka-makatwirang lugar upang magsimula.
 AH-SL15K Manu-manong Ultrasonic Plastic Welding Machine Isang 15kHz manual-mode welder na may pneumatic drive at 2000–3200W power, na angkop sa mga low-volume run, prototyping at pag-aayos kung saan mahalaga ang simpleng lever operation at joint visibility. Tingnan ang Produkto →
Alinmang format ang pipiliin mo, ang sungay at kabit ay bahagi ng system, hindi mga accessory. Ang isang sungay na hugis para sa iyong bahagi na profile ay nakatutok sa enerhiya kung saan ito nabibilang, at isang kabit na humahawak sa geometry na mahigpit na pumipigil sa paglilipat na nagbubunga ng hindi pantay na mga weld. Ginagawa namin pasadyang ultrasonic molds para sa eksaktong kadahilanang ito, at ito ay nagkakahalaga ng pagbabasa kung paano ang mga modelo at mga detalye ng ultrasonic welding machine ay nakahanay sa iba't ibang mga gawain sa produksyon bago ka mag-settle sa isang configuration.
Ang flash o stringy melt sa paligid ng joint ay karaniwang nangangahulugan ng sobrang lakas, sobrang amplitude o isang joint na masyadong maliit para sa load. Ang mga mahihinang weld na naghihiwalay ay malinis na tumuturo sa kabilang paraan: hindi sapat na enerhiya na umaabot sa interface, mahinang contact dahil sa mga bingkong bahagi, o kontaminasyon. Ang mga hindi pare-parehong resulta sa isang batch ay halos palaging mekanikal, tulad ng isang kabit na nagbibigay-daan sa bahaging bumagsak, isang pagod na sungay na mukha o presyon ng hangin na dumadaloy sa shift.
Isang ugali na nagkakahalaga ng pagbuo: panatilihin ang isang unang sample mula sa bawat setup at ihambing ang mga bagong bahagi laban dito sa ilalim ng parehong liwanag. Mas nahuhuli ng mga mata kaysa sa isang sheet ng detalye.
Ang ultrasonic welding ay malinis, ngunit hindi ito walang panganib. Ang vibration ay naririnig, at ang matagal na pagkakalantad sa 15 at 20 kHz ay maaaring makaapekto sa pandinig, kaya ang enclosure o pandinig na proteksyon ay sensible. Nag-iinit ang mga mukha ng sungay habang patuloy na tumatakbo, kaya hayaan silang lumamig bago mo hawakan ang mga ito. Panatilihing nakabantay at naka-interlock ang press, at huwag umabot sa weld zone habang buhay ang makina.
Sa panig ng pagpapanatili, suriin ang mga mukha ng sungay linggu-linggo para sa pitting at pagkasuot, suriin ang mga mounting torque, panatilihing tuyo at malinis ang converter at booster, at i-log ang presyon ng hangin. Ang mga maliliit na gawi na tulad nito ay nagpapahaba nang malaki sa buhay ng tool at nagpapanatili ng matatag na kalidad ng weld mula sa unang bahagi ng paglipat hanggang sa huli.
Napanood namin ang teknolohiyang ito na lumipat mula sa isang espesyal na tool patungo sa isang karaniwang bahagi ng linya ng produksyon sa mga tela, mga disposable hygiene na produkto at pangkalahatang plastic. Ang mga makina ay naging mas may kakayahan, ngunit ang mga batayan ay hindi nagbago: isang makatwirang joint, isang matatag na kabit, ang tamang dalas at isang mahusay na sinanay na operator. Kung ikaw ay tumitimbang ng isang pagbili, ipadala sa amin ang iyong bahagi at ang iyong grado ng resin, at sasabihin namin sa iyo nang tapat kung ano ang magagawa at hindi magagawa ng proseso para dito.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved